
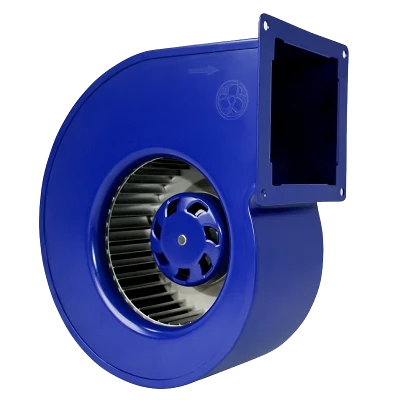



验收前向离心风机,先把转速、安装边界和测量方法固定,再一起看风量——压力曲线、频谱与振动。出口风量偏低不能单独证明回流,噪声变大也不能直接归因于蜗舌。要判断批量一致性,还得把样机结果追溯到叶轮尺寸、装配间隙及制造批次。
一台样机在试验台上合格,装进柜体后却风量不足;换一只同型号叶轮,声音又不一样。面对这样的情况,直接调整蜗舌往往为时过早。先回答两个问题:比较的是不是同一个运行点?除了叶轮,入口、出口和安装方式有没有变化?
01 先把蜗舌、叶轮和出口看成一组
蜗舌是蜗壳靠近出口处的局部结构。针对前向离心风机的相关实验研究表明,蜗舌形状、位置,以及叶轮与蜗舌等部位的间隙,都会影响被测风机的气动与声学表现。
因此,蜗舌尺寸不能脱离叶轮和蜗壳的整体配合单独来看。相关研究可以说明这些尺寸之间存在相互影响,但并不能直接给出适用于所有风机型号的“最佳间隙”。面对不同的叶轮、蜗壳结构和运行范围,具体尺寸仍需要结合实际工况进行验证。
在评审图纸时,可以将蜗舌位置、叶轮外径、轴向安装位置以及进风口配合等关键尺寸放在一起检查,形成完整的尺寸链。同时,应明确这些关键尺寸的测量基准,避免因基准不同造成实际装配尺寸偏差。
需要注意的是,如果只是单独放大某一处间隙,却没有重新测试风机在不同运行点下的性能,就不能简单地认为噪声问题已经得到解决。
02 风量下降是线索,不是回流的证据
风机装进柜体后,进出口附近的遮挡、不均匀进气,以及不合适的风管连接,都可能让实际运行表现与实验室测试结果产生差异。AMCA 将这类由不利流动条件带来的影响归为系统效应。复测时,应将柜内隔板、近端弯头、风阀和防护件等实际安装条件一并考虑。
排查时,可以按照以下顺序进行:先核对仪器状态和转速记录,再在相同工况下比较原安装与受控安装的测试结果,最后根据结果判断是否需要进一步进行局部流场测量。每次只改变一个因素,才能判断性能变化究竟来自哪一项改动。
需要说明的是,这张表用于梳理实际排查思路,并不是判定回流的标准。涉及局部流场的测试,应根据具体设备和工况制定测量方案。同时,不建议为了观察气流而打开运行中的防护装置。
03 噪声、振动和风量要在同一运行点关联
气动性能、空气声和机械振动测试,关注的是风机不同方面的表现。AMCA 的离心风机相关资料分别列出了气动性能和声学测试方法;AMCA 300 的适用说明也明确,空气声测试并不包含振动测量。
因此,不能把某个测点的声压值当成声功率,也不能用一次动平衡合格替代装机振动验收。风量合格、声音听起来正常,并不自动意味着整个转速范围都已验证。
如果需要制定一套完整的测试方案,应至少明确以下几类数据:
-
气动性能:风量、压力定义、转速、空气状态、输入功率和测试装置。
-
声学性能:测试的是声压还是声功率、采用的计权方式、频带、背景噪声,以及测点或测试布置。
-
振动性能:测量位置和方向、安装刚度、转速、单位和频率范围。
-
热状态:电机温度测点、环境温度、温度稳定条件,以及是否处于产品允许的工作范围内。
这些信息需要在测试前明确,具体的测试方法和合格限值也应结合产品和应用条件确定。
最后还要注意,不同运行点、不同安装条件下得到的数据,不能直接拼在一起作为“改善前后”的对比。只有测试条件保持一致,数据变化才有比较意义。
04 模具一致性,不能只交一张动平衡报告
“同一套模具生产”只能说明叶轮的生产来源一致,并不能直接证明批量产品的性能一致。要判断叶轮的一致性,还需要从尺寸、装配和运行三个方面分别检查。
几何层:关注真正决定叶片形状的工序
如果叶轮采用注塑工艺,可以追溯模具编号、型腔、材料批次、关键成形参数和修模记录;如果采用冲压成形或组合叶轮,则应对应记录相关模具、工装和连接工序,不能直接套用注塑工艺的记录方式。
具体检查哪些尺寸、采用什么测量方法,以及允许多大的偏差,则应以批准的图纸和检验要求为准。
装配层:尺寸合格,还要看装配之后是否一致
单个叶轮的尺寸合格,并不意味着装配后的状态完全一致。叶轮装入蜗壳后,还需要关注轴向位置、关键间隙、紧固状态以及是否存在擦碰。
如果两只叶轮的测试结果存在差异,可以在相同的装配条件下进行互换复测。这样可以帮助判断问题更可能来自叶轮本身,还是来自装配状态。但这种复测主要用于缩小排查范围,不能代替正式的型式试验。
运行层:动平衡和整机振动要分开看
动平衡反映的是转子本身的不平衡状态,而整机振动还会受到安装方式、支撑刚度、运行转速等因素影响。AMCA 204 对转子平衡和运行振动分别提出了相关要求,测试记录应包含平衡等级、残余不平衡量,以及振动测试时的运行点、转速、安装方式和测量位置等信息。
因此,动平衡报告不能只留下一个“PASS”。关键数据需要与具体的测试条件对应,才能真正用于后续的追溯和对比。
最终要确认的,不只是“这只叶轮动平衡合格了吗”,而是同批叶轮在相同装配和运行条件下,能否保持稳定一致的性能。
05 样机放行与批量复测,分别约定
样机试验主要用于确认设计方案和安装条件是否满足要求;批量检查则是为了及时发现制造、材料或装配过程中可能出现的偏差。两者目的不同,不能因为样机已经测试合格,就认为后续批量产品无需再检查。
实际执行时,可以按照以下顺序进行:
-
锁定图纸和试验条件
-
完成样机的综合测试
-
确认关键尺寸并留样
-
进行批次检查
-
发生设计、材料或工艺变更时,重新评估是否需要验证
批量复测的频率,需要结合项目风险、生产过程的稳定性和历史偏差来确定。不同产品、不同应用场景的风险并不相同,因此不宜用一个固定的抽检比例或公差,作为所有风机都适用的统一要求。
06 报告到手后,先检查这几处
看性能曲线之前,先确认报告能否对应到实际交付的产品:型号、序列号或样机号、图纸版本、测试日期以及安装布置等信息是否完整。只有先确认测试对象和条件,后面的数据比较才有意义。
接着看测试条件是否一致:压力定义、转速和空气状态是否相同。条件不同,即使曲线或测试结果看起来有差异,也不能直接判断产品性能发生了变化。
此外,还要确认报告是否覆盖实际使用范围,而不是只提供一个表现最好的工况点。对于已经发生的偏差或变更,则需要进一步确认:改了什么、谁批准、复测覆盖哪些项目,以及旧版本是否已经隔离。
一份真正有价值的测试报告,不只是给出一个“合格”结论,而应该能够在出现问题时,帮助快速追溯到对应的产品、测试条件和变更记录。
常见问题
Q1: 蜗舌间隙是不是越大越安静?
不能这样简单判断。已有研究表明,蜗舌与叶轮之间的几何配合会影响风机的性能和噪声,但并不存在适用于所有风机的统一规律。调整间隙后,仍需要在目标运行范围内重新比较风量、压力和声学表现。
Q2: 曲线上出现异常,就能判断出口回流吗?
不能。性能曲线可以帮助发现异常,但不能单凭曲线判断局部回流。要确认回流是否存在,还需要结合能够反映局部流向的测试结果,同时排除测试方法和安装条件带来的影响。
Q3: 动平衡合格,为什么仍可能装机振动不合格?
动平衡反映的是转子本身的平衡状态,而装机后的振动还会受到安装方式、支撑条件和运行转速等因素影响。因此,动平衡报告和装机振动测试需要分别记录、综合判断,不能用其中一项代替另一项。
Q4: 供应商应承诺多长的模具寿命?
模具寿命不能只看一个生产次数。具体的寿命要求还需要结合模具材料、生产工艺、维护方式和报废判据等条件确定。如果这些边界没有明确,单独约定一个生产次数,对后续验收和质量判断的意义并不大。